
г. Иркутск,
ул. Р. Люксембург, д. 182,
офис 511
ул. Р. Люксембург, д. 182,
офис 511
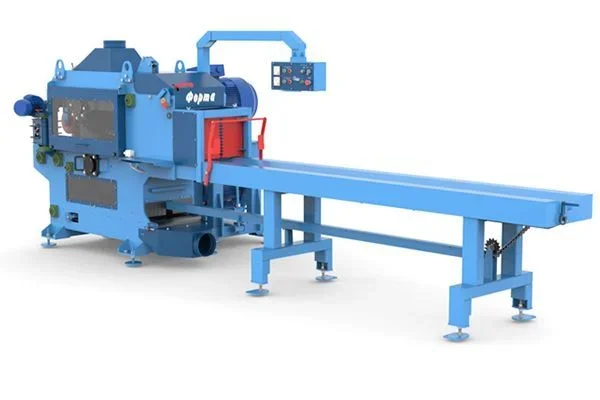
Оборудование лесопильного производства — это технологический комплекс станков и околостаночной механизации, предназначенный для первичного раскроя круглого леса на обрезной и необрезной пиломатериал, брус, лафет и технологическую щепу. Базовый технологический поток включает бревнопильные станки (ленточные, дисковые или фрезерно-брусующие), многопильные и кромкообрезные агрегаты, торцовочные узлы, а также системы удаления опила и сортировки готовой продукции.
Рентабельность лесопиления напрямую зависит от коэффициента полезного выхода сырья и процента брака (волнистости, разнотолщинности, косины пропила). При грамотно подобранной технологической цепочке средний выход обрезного пиломатериала из хвойного пиловочника достигает 52–62%, а применение дискового пиления позволяет выдерживать геометрию с допуском до 0,5 мм на длине 6 метров даже по мерзлой древесине.
Технологическая линия выстраивается по принципу непрерывного потока, где каждый последующий узел согласован по скорости подачи с предыдущим:
Выбор головного агрегата зависит от входного диаметра пиловочника, требуемого суточного объема распиловки и доступной электрической мощности цеха.
|
Критерий |
Дисковые бревнопилы |
Ленточные пилорамы |
Фрезерно-брусующие линии (ФБЛ) |
|
Оптимальный диаметр бревна |
120–420 мм (тонкомер и средний лес) |
200–900 мм (крупномер) |
100–320 мм (массовый тонкомер) |
|
Производительность в смену |
30–80 кубометров |
8–20 кубометров |
от 150 кубометров |
|
Точность геометрии |
Высокая (допуск ±0,5 мм) |
Зависит от заточки и оператора (±1,5–3 мм) |
Эталонная (±0,3 мм) |
|
Толщина пропила (пропил) |
3,8–5,2 мм |
2,0–2,8 мм |
Фрезерование зоны горбыля в щепу + пропил 3,6–4,5 мм |
|
Сложность обслуживания |
Замена и переточка дисков раз в 2–3 смены |
Подготовка ленточных пил, частая переточка, разводка |
Требует высокой квалификации наладчиков |
Опыт пусконаладочных работ на деревообрабатывающих предприятиях показывает, что заводы теряют до 7–12% полезного выхода из-за ошибок в проектировании технологической линии:
Оснащение лесопильного цеха требует точного инженерного расчета нагрузок, кинематики и карт раскроя сырья. Компания WOOD BAIKAL поставляет профессиональное оборудование для лесопильного производства, запасные части и режущий инструмент на предприятия по всей территории России.
Наши инженеры помогают:
Какой тип распиловки выгоднее для старта небольшого цеха?
Для переработки 15–25 кубометров круглого леса в смену оптимальна связка из двухдискового бревнопильного станка углового пиления или однопильного ленточного станка с последующей доработкой на одновальном многопиле. Это дает стабильную геометрию доски при умеренных затратах на электроэнергию.
Как повысить полезный выход пиломатериала из тонкомера (120–180 мм)?
Лучший результат дает применение проходных двухвальных дисковых станков с тонкими пилами (толщина тела 2,2–2,5 мм, пропил 3,6–4,0 мм). Использование подвижных пильных блоков и лазерного позиционирования позволяет получать чистовую доску даже из искривленного бревна.
Как часто необходимо менять и точить дисковые пилы?
На чистом (окоренном) лесе ресурс твердосплавных напаек составляет 8–12 часов непрерывной работы. При распиловке неокоренного или загрязненного песчаной фракцией леса инструмент требует переточки каждые 4–6 часов.