
г. Иркутск,
ул. Р. Люксембург, д. 182,
офис 511
ул. Р. Люксембург, д. 182,
офис 511
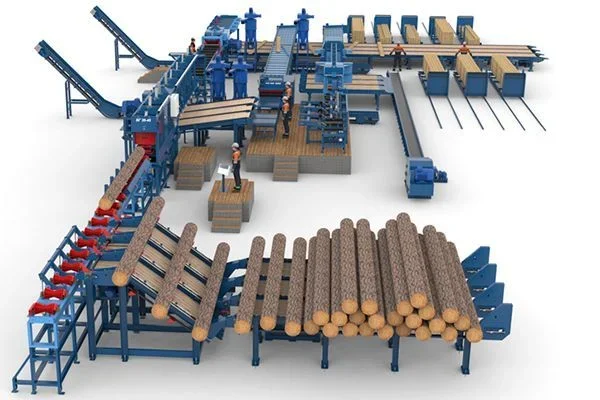
Линии распиловки леса представляют собой автоматизированный или полуавтоматический комплекс станков, околостаночного оборудования и систем автоматики, предназначенный для поточного раскроя круглых бревен в обрезной и необрезной пиломатериал заданных размеров.
Главная задача современного лесопильного потока — минимизировать ручной труд, сократить толщину пропила, поднять полезный выход готовой продукции с кубометра пиловочника до 52–60% и обеспечить геометрию доски с отклонением не более 0,5–1 мм по всей длине.
На практике лесопиление часто упирается в «бутылочные горлышки». Руководители цехов покупают мощный брусующий станок, но забывают об околостаночной механизации или втором ряде. В результате станок простаивает, пока рабочие вручную кантуют тяжелый лафет.
Грамотно спроектированная линия распиловки круглого леса включает в себя несколько согласованных узлов:
Выбор технологии зависит от диаметра круглого леса, требуемой производительности и бюджета.
|
Технология |
Рабочий диаметр (см) |
Выход готовой продукции |
Производительность в смену |
Главные особенности и специфика |
|
Фрезерно-брусующая (ФБС) |
10 – 32 (тонкомер) |
48 – 54% + щепа |
от 150 до 500+ куб. м |
Горбыльная часть сразу уходит в технологическую щепу. Нет отходов в виде рейки. Высочайшая скорость. |
|
Круглопильная (дисковая) |
14 – 45 (средний лес) |
52 – 58% |
от 60 до 200 куб. м |
Идеальная геометрия («зеркало»), высокая стойкость инструмента, простота обслуживания. |
|
Широколенточная |
20 – 80+ (крупномер) |
55 – 63% |
от 30 до 90 куб. м |
Минимальный пропил (до 2,2 мм). Индивидуальный раскрой каждого бревна с учетом пороков древесины. |
Опыт запусков лесопильных производств по регионам России показывает: сбои чаще происходят не из-за режущего инструмента, а из-за просчетов в общей логистике цеха.
Какой объем переработки считается достаточным для установки автоматизированной линии?
Полноценная автоматизированная линия для распиловки леса экономически оправдана при объемах входящего сырья от 40–50 кубических метров за смену. При меньших объемах рациональнее компоновать модульный цех из отдельных станков с механизированной подачей.
Что делать, если сырье поступает с большим разбросом по кривизне и конусности?
В таких условиях эффективно работают круглопильные станки с плавающими пильными блоками и гусеничной подачей, либо узлы с предварительным фрезерованием кривизны (системы компенсации комлевого сбега).
Как правильно рассчитать мощность аспирации и удаления отходов?
Объем образующихся опилок и щепы составляет в среднем 35–45% от объема круглого леса. Система эвакуации отходов должна рассчитываться с коэффициентом запаса не менее 1,3 к пиковой производительности линии.
Оптимальная производительность цеха достигается тогда, когда каждый станок работает в едином ритме с соседними узлами.
Инженеры компании WOOD BAIKAL подберут, доставят и запустят надежные линии распиловки леса, рассчитанные под специфику вашей породы древесины, объемы заготовки и климатические условия региона. Мы поставляем оборудование, инструмент и околостаночную механизацию по всей территории России, проводим шефмонтаж и обучаем персонал.
Оставьте заявку на расчет технологической схемы и спецификации оборудования — наши специалисты подготовят персональное коммерческое решение под задачи вашего предприятия.